Die manuelle Qualitätskontrolle ist seit langem ein Problem in der Fertigung. Mitarbeiter müssen müde werden, erkennen subtile Mängel nicht mehr und können nicht mit schnellen Produktionslinien Schritt halten. Laut den American Society for Quality, Die meisten Hersteller geben zwischen 15% und 20 Prozent ihres gesamten Umsatzes für Qualitätskosten aus. Diese Zahl kann bei der Berücksichtigung der versteckten Kosten bis zu 40 Prozent der Gesamtanlagen betragen. Die automatisierte visuelle Inspektion (AVI) löst dieses Problem direkt, indem sie Kameras, Lichtsysteme und KI-gestützte Bildanalyse verwendet, um Defekte schneller und zuverlässiger zu erkennen als ein menschliches Team.
In diesem Leitfaden werden alle Informationen dargelegt, die Hersteller über die Implementierung automatisierter visueller Inspektionen wissen müssen: die Qualitätsprobleme, die sie lösen, die Technologien dahinter, wie Yalantis die Implementierung angeht, und wie man berechnen kann, ob es für Ihr Unternehmen wirtschaftlich sinnvoll ist.
Hauptpunkte:
- Die automatisierte visuelle Inspektion (AVI) ersetzt manuelle Qualitätskontrollen durch kontinuierliche, Echtzeit-Fehlererkennung bei voller Produktionsgeschwindigkeit.
- Die Inspektionseffizienz hängt stärker von der Bildstabilisierung und der Datenqualität ab als vom KI-Modell selbst.
- Eine schlechte Beleuchtung oder ungleichmäßige Positionierung der Teile kann die Erkennungsgenauigkeit beeinträchtigen.
- Es gibt kein universelles Modell. Jeder Inspektionsfall benötigt seine eigene Datensammlung, seine eigene Optimierung und seine eigene Validierung unter realistischen Produktionsbedingungen.
- Die Hochgeschwindigkeitsinspektion generiert große Datenmengen. Ohne eine geeignete Speicher- und Aufbewahrungskultur wird diese Daten zu einer Kostenlast anstatt zu einem wertvollen Vermögenswert.
- Individual angefertigte Systeme übertreffen handelsübliche Werkzeuge in realen Produktionsumgebungen, insbesondere bei komplexen Oberflächen, subtilen Defekten und schnellen Linien.
- Eine erfolgreiche Implementierung von AVI erfordert einen systemweiten Ansatz, der Optik, Hardware, KI und Integration in eine einheitliche, für die Produktion geeignete Lösung kombiniert.
Brauchen Sie mehr als nur die Fehlererkennung?
Erfahren Sie, wie unsere industriellen IoT-Lösungen Daten von Anlagen mit den Produktionsabläufen verbinden und ein vernetztes Fabrikensystem schaffen.
Automatisierte visuelle Inspektionen lösen zahlreiche Qualitätsprobleme in der Fertigung
Bevor Sie in eine Inspektionstechnologie investieren, ist es hilfreich zu verstehen, welche spezifischen Qualitätsfehler sie tatsächlich angeht. AVI ist keine universelle Lösung, aber sie löst ein gut definierter Satz wiederkehrender Probleme, die die Hersteller jedes Jahr erheblich kosten. Hier ist, was Sie erreichen können, wenn Sie diese Technologie anwenden:
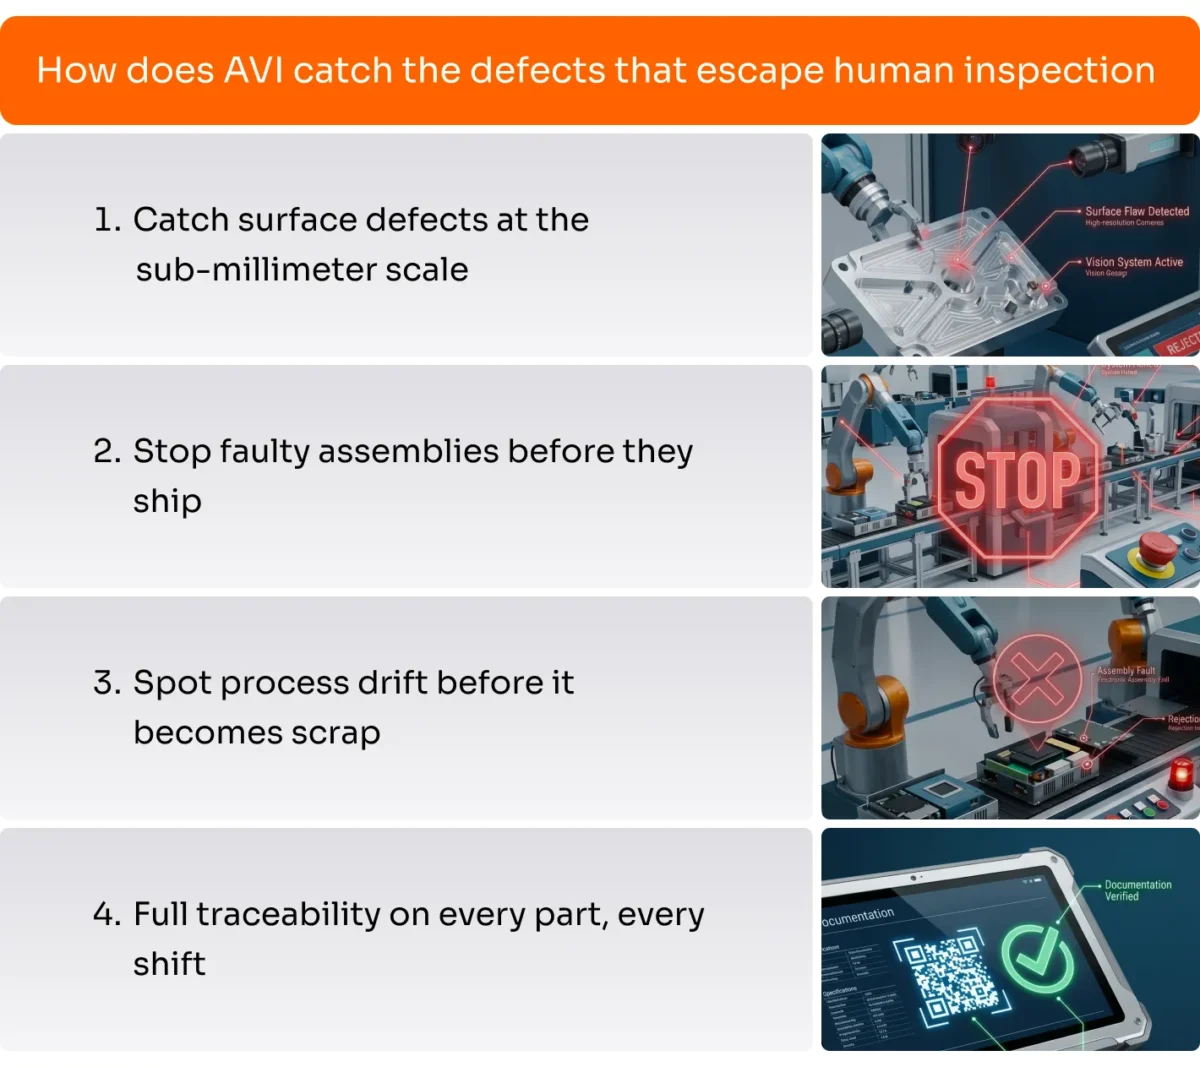
Erkennt Oberflächenfehler automatisch
Oberflächenfehler sind die häufigste Qualitätsmängel in der Fertigung. Ein Kratzer auf einem gefrästem Aluminiumteil, ein Loch in der Beschichtung einer Arzneimitteltablette oder eine feine Risslinie in einem Spritzgussgehäuse sind alle Beispiele für Probleme, die AVI dazu entwickelt wurde, zu erkennen.
Menscheninspektoren haben aus vorhersehbaren Gründen Schwierigkeiten mit Oberflächenfehlern. Die Ermüdung verringert die Leistung nach Stunden mit wiederholter visueller Überprüfung. Auch die Lichtverhältnisse variieren von Schicht zu Schicht. Die Defektgrenzen werden bei den Inspektoren unterschiedlich angewendet, und einige Defekte sind für das bloße Auge einfach unsichtbar, weil sie zu klein, im Kontrast zu stark oder in einer versenkten Geometrie verborgen sind. Die Instabilität der Belegschaft verschärft das Problem weiter: Analyseschluss von McKinsey Die Studie ergab, dass der Umsatz im verarbeitenden Gewerbe im Jahr 2023 durchschnittlich 36,6 Prozent betrug, was es praktisch unmöglich machte, durch die alleinige Arbeit von Mitarbeitern eine konstante Prüfqualität aufrechtzuerhalten.
Die automatisierte visuelle Inspektion beseitigt alle diese Schwachstellen. Industrielle Kameras mit hoher Auflösung erfassen Bilder mit konstanter Abständen unter kalibriertem und kontrolliertem Beleuchtungszustand. KI-Modelle, die auf Tausenden von Defektbeispielen trainiert wurden, erkennen Anomalien in Mikrometergrößen und melden sie mit derselben Sensitivität sowohl am Anfang eines Schichtbetriebs als auch am Ende. Das Ergebnis ist eine konsequente Erkennungsleistung, die nicht nachlässt mit Änderungen in Bezug auf Zeit, Umfang oder Mitarbeiterzahl.
Verhindern Sie, dass fehlerhafte Baugruppen an Kunden gelangen
Montagefehler sind schwieriger zu erkennen als Oberflächenfehler, und genau das macht sie außerdem teuer. Ein fehlendes Verbindungsteil kann beispielsweise End-of-Line-Funktionsprüfungen bestehen lassen. Das Produkt funktioniert zumindest zunächst. Der Fehler wird später in einer Garantieerklärung oder bei einer Rücksendung angezeigt, wobei die Kosten dann bereits deutlich höher sind als bei der Erkennung während der Produktion.
Visuelle Inspektion mit KI in der Fertigung Die Vollständigkeit und Korrektheit der Montage können in jeder Produktionsphase überprüft werden, nicht nur am Ende der Produktionslinie. Eine Kamera, die an einer Montagestation positioniert ist, kann bestätigen, dass alle erforderlichen Komponenten vorhanden und ordnungsgemäß montiert sind, bevor das Produkt in den nächsten Schritt überführt wird. Diese Vorgehensweise erkennt Montagefehler frühzeitig, wenn Nacharbeit kostengünstig ist. Auf diese Weise kann der Verzicht auf eine kleine Anzahl fehlerhafter Baugruppen und deren Weitergabe an Kunden eine ganze Inspektionsanlage rechtfertigen.
Abweichungen im Produktionsprozess frühzeitig erkennen
Nicht jedes Qualitätsproblem beginnt mit dem Produkt selbst. Viele beginnen bereits im Vorfeld: ein Werkzeug verliert an Langlebigkeit, ein Temperaturregelsatz driftet, ein Rohmaterialgutteil verhält sich etwas anders. Prozessabweichungen zeigen sich im Produkt, bevor auf der Prozessseite irgendwelche Alarme ausgelöst werden.
Wenn der AVI mit einem Datenmanagement-System verbunden ist, fungiert es als Frühwarnsystem. Ein Anstieg der Defektrate bei einer bestimmten Produktfunktion signalisiert den Ingenieuren, dass sich etwas weiter oben im Prozess geändert hat. Dieses Signal erreicht die Ingenieure oft noch bevor der relevante Prozessparameter seine Grenzwerte überschritten hat und eine formelle Warnung ausgelöst hat. Die Erkennung des Problems in dieser Phase führt zu weniger Ausschuss. Es bedeutet auch eine schnellere Diagnose, da die Ingenieure eine neue Abweichung untersuchen, anstatt eine bereits seit Stunden laufende Chargenfehler.
Erstellen Sie eine zuverlässige und qualitativ hochwertige Nachverfolgbarkeit
In den meisten regulierten Branchen ist die Rückverfolgbarkeit eine Pflicht. Hersteller von Medizinprodukten, Zulieferer für die Automobilindustrie und Lebensmittelhersteller müssen nachweisen, dass bestimmte Produkte geprüft wurden, wie und mit welchen Ergebnissen. Manuelle Kontrollprotokolle erfüllen diese Norm selten. Sie sind in den verschiedenen Schichten ungleichmäßig erfasst, oft unvollständig und dauern lange, bis sie geprüft sind.
Die automatisierte visuelle Inspektion generiert eine vollständige digitale Aufzeichnung für jeden Teil oder jede Charge: das erfasste Bild, das Ergebnis und die Produktionsbedingungen zum Zeitpunkt der Inspektion. Diese Aufzeichnung ermöglicht es einem Hersteller, gezielte Rückrufaktionen durchzuführen, die nur auf bestätigte fehlerhafte Bauteile beschränkt sind, anstatt eine gesamte Produktionsserie zu betreffen. Sie ist auch Grundlage für die Überprüfung durch Auditoren, die dokumentierte Beweise für eine systematische Qualitätskontrolle benötigen.
Vorteile der automatisierten visuellen Inspektion in der Produktion
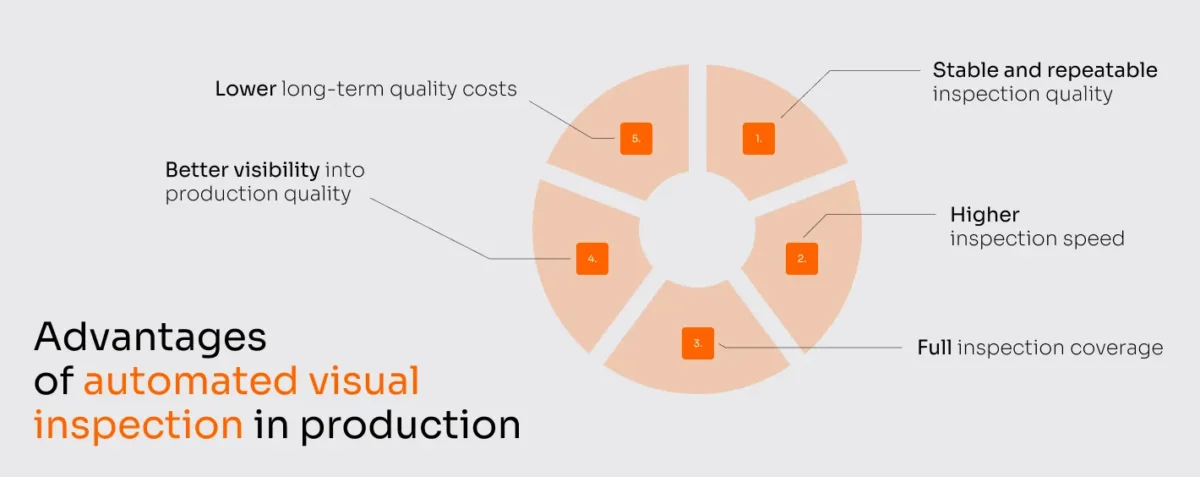
Stabile und reproduzierbare Prüfqualität
Die automatisierte visuelle Inspektion liefert konsistente Ergebnisse, da die Erkennungskriterien nie ändern. Die gleichen Schwellenwerte gelten bei jeder Schicht und für jedes Teil, unabhängig von der Besetzung der Linie. Zum Beispiel gilt dies für die neueste Generation von WEF Global Lighthouse Network Die Fabriken verzeichneten einen durchschnittlichen Rückgang der Defekte um 41 Prozent und eine Verkürzung der Produktionszyklen um 44 Prozent.
Höhere Inspektionsgeschwindigkeit ohne Verlangsamung der Produktion
Eine automatische Station bewertet die Teile während ihres Durchlaufs der Linie, ohne dass ein separates Kontrollschritt erforderlich ist. Die Kontrollzeit wird dadurch verkürzt. bis zu 50% Im Vergleich zu manuellen Prozessen, da das System parallel zur Produktion läuft.
Voller Inspektionstyp als Ersatz für Probenahme
Die manuelle Qualitätskontrolle setzt häufig auf statistische Stichproben. AVI überprüft jede Einheit und beseitigt so blindes Flecken, wo Mängel unbeaufsichtigt passieren. Die Abdeckung wird erhöht, ohne Arbeitskräfte zu benötigen oder die Zykluszeit zu verlängern.
Bessere Sichtbarkeit der Produktionsqualität
Da jedes Prüfergebnis mit einer Zeitmarke versehen und an den Produktionskontext gebunden ist, können Qualitätsdaten auf Weise analysiert werden, wie dies mit manuellen Aufzeichnungen nicht möglich ist. Die Defektraten lassen sich auf bestimmte Schichtzeiten, Materialbestände oder Werkzeugzyklen zurückführen, was die Diagnose einer Qualitätsproblematik erheblich schneller macht.
Geringere langfristigen Qualitätskosten
Die frühzeitige Erkennung von Mängeln im Produktionsprozess senkt deren Kosten direkt. Ein Prozessfehler erfordert lediglich Nacharbeit. Ein gleiches Problem am Endpunkt der Produktion kostet mehr und noch mehr an einem Kundenstandort.
Fallstudie zur automatisierten visuellen Inspektion
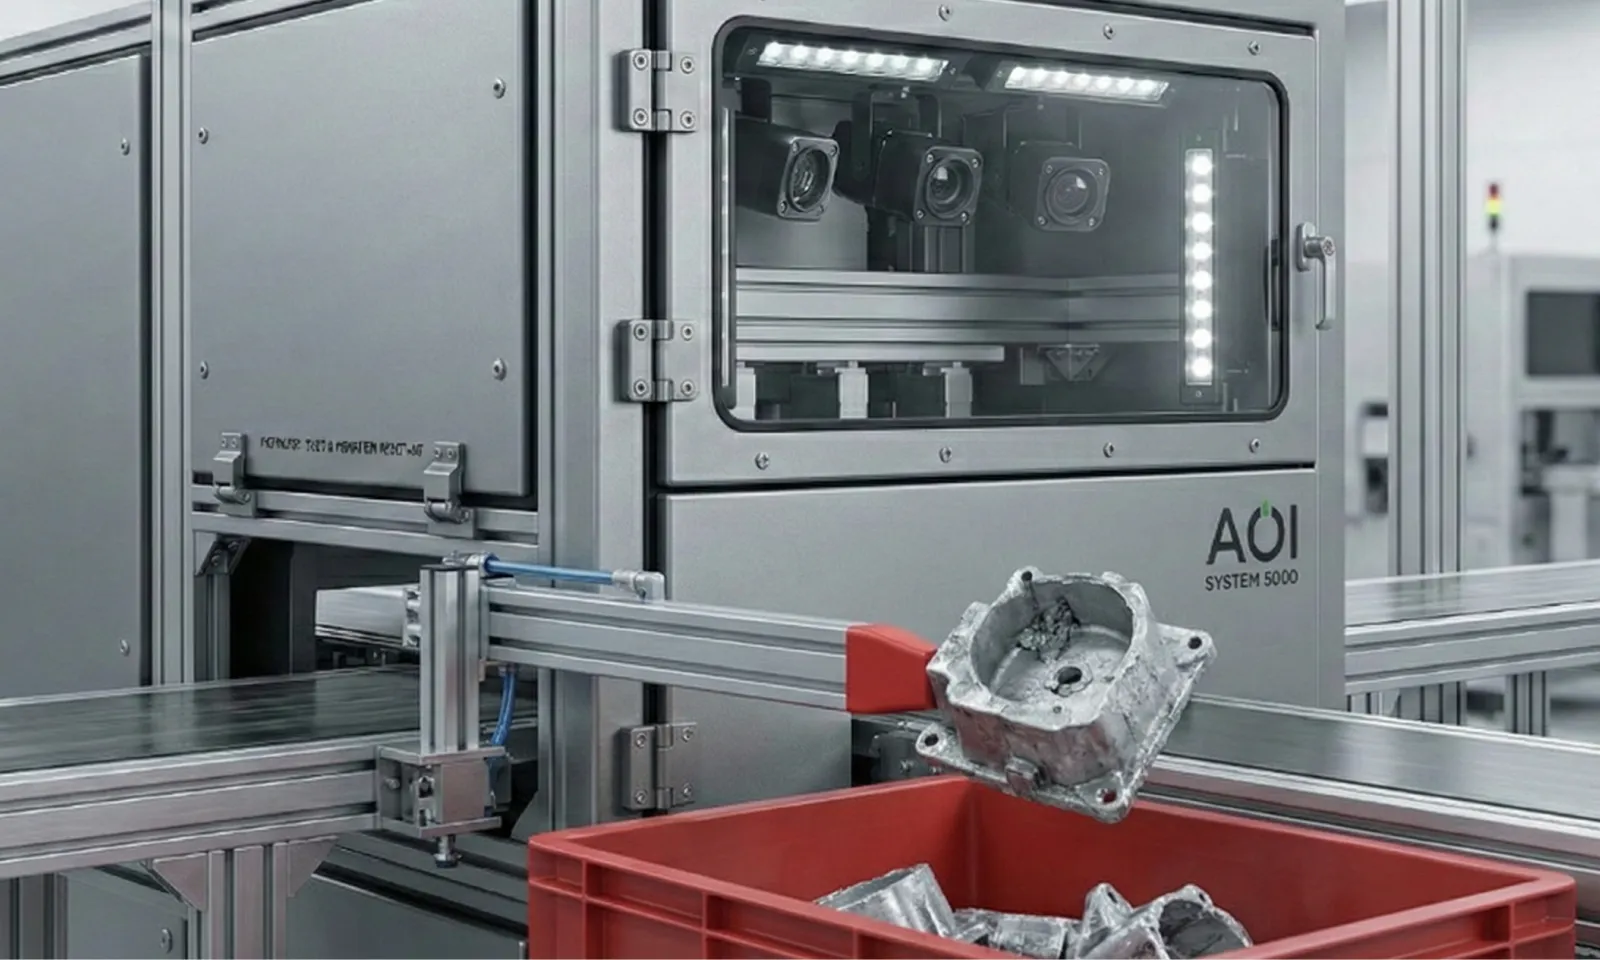
Ein europäischer Automobilzulieferer der ersten Stufe, der Gussaluminiumbremskolben herstellt, verlor aufgrund einer Ausfallrate von 0,8% Mikrorissen OEM-Aufträge. Die Inspektoren konnten nicht mit einem Förderer mit einer Geschwindigkeit von 1,2 m/s Schritt halten, und ein standardmäßiges Vision-System war bereits ausgefallen, da die Reflexion polierter Aluminiumteile Blendung erzeugte, die von Standardsensoren nicht aufgefangen werden konnte.
“Generische Vision-Systeme sind auf reflektierenden Oberflächen fehleranfällig – das ist ein bekannter Problemfall in Gießereien. Der Kunde benötigte maßgefertigte Optiken, maßgefertigte Beleuchtung und ein Modell, das speziell auf ihre Fehlerarten trainiert wurde. Standardprodukte waren nicht ausreichend.”
Mykhailo Maidan, CTO bei Yalantis
Yalantis baute ein individueller automatisierter optischer Prüfsystem Von Grund auf neu. Die Lösung kombiniert eine Kuppelbeleuchtung mit polarisierten Filtern, um spiegelnde Reflexionen zu eliminieren, monochrome Sensoren mit telezentrischen Objektiven für eine verzerrungsfreie Abbildung komplexer Geometrien sowie ein U-Net-Segmentierungsmodell, das auf die spezifischen Defektarten des Kunden trainiert wurde. Seltene Defekte mit begrenzten Trainingsdaten wurden mithilfe der Generierung synthetischer Daten behoben.
Ergebnisse erreicht:
- 99,7 -prozentige Fehlererkennungsgenauigkeit, was die 99 -prozentige Zielerreichung gemäß den Vorgaben der OEMs übertrifft
- 100% -fache Abdeckung bei voller Fördergeschwindigkeit, statt manueller Probenahme
- Nachdem der Inspektionsschlupf beseitigt wurde, stieg die Liniengeschwindigkeit um 15 Prozent.
- Voller ROI innerhalb von 8 Monaten durch die Abschaffung von Strafgebühren der OEMs und die Reduzierung der Nachbearbeitung
Standardvision-Tools scheitern oft in realen Umgebungen
Erstellen Sie mit Yalantis das System, das auch in der Produktion funktioniert.
Wie implementiert Yalantis eine automatisierte visuelle Inspektion?
Yalantis entwickelt industrielle automatisierte Visual Inspection-Systeme von Anfang bis Ende – egal, ob Sie ein System von Grund auf neu entwickeln oder Unterstützung unterwegs benötigen. Jedes Projekt folgt dem gleichen fünfstufigen Prozess, der es ermöglicht, Implementierungen termingerecht und die Systeme optimal zu betreiben – von Anfang an.
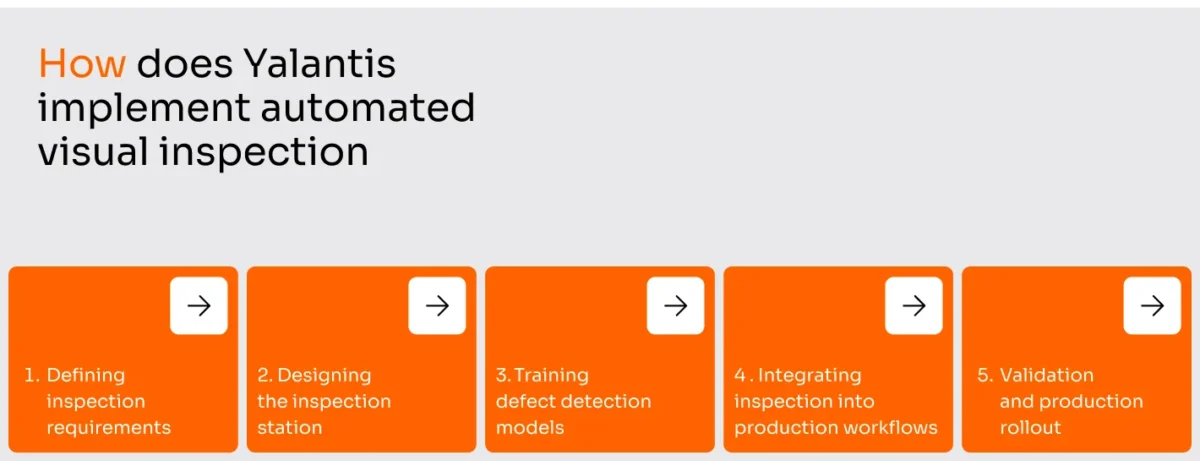
1. Festlegung der Inspektionsanforderungen
Wir arbeiten mit Ihren Qualitäts- und Produktionsteams zusammen, um Geschäftsziele in eine präzise technische Spezifikation zu verwandeln, bevor Sie mit dem Kauf der Komponenten beginnen. Hierbei werden auch die Annahmekriterien vereinbart, anhand derer Ihr System validiert werden soll. Dadurch erhalten Sie einen unterzeichneten Defektkatalog mit Schweregradgrenzen, Durchsatz- und Genauigkeitsziele sowie die Annahmekriterien, anhand derer das fertige System validiert werden soll.
2. Design der Inspektionsstation
Unsere Optiker entwickeln und prototypieren die gesamte Ausrüstung anhand Ihrer tatsächlichen Produktionsteile, sodass die Bildgebung bereits vor dem Start der Modellbildung statt nachher erfolgt. Sie erhalten eine optische Konstruktionsspezifikation sowie eine Stationenplanung mit Montageabmessungen, die es Ihnen ermöglichen, Mängel an echten Teilen zu erkennen.
3. Schulung von Defekterkennungsmodellen
Wir sammeln Produktionsbilder, die die gesamte Palette der Defektarten abdecken, die Ihre Linie produziert, und verwenden synthetische Datengenerierung, um seltene Ausfallmodi abzubilden, die in der Produktion nicht häufig genug auftreten, um sie auf natürliche Weise zu erfassen. Das Modell wird gegebenenfalls weiter trainiert, bis es die in Schritt 1 vereinbarte Erkennungsrate und falsche Positive Zielwerte erreicht.
4. Die Integration der Inspektion in die Produktionsabläufe
Wir verbinden das Inspektionssystem mit Ihren programmierbaren Logiksteuerungen (PLC) zur Auslösung und Ablehnung von Aktionen, senden Ergebnisse an Ihr Fertigungssteuerungssystem (MES) zur Rückverfolgbarkeit und erstellen klare Bedienoberflächen, die nur relevante Daten anzeigen. Die Integration funktioniert sowohl mit modernen als auch mit älteren Systemen, was die Ausfallzeiten minimiert.
Sie erhalten:
- Konfigurierte SPS-Schnittstelle mit getesteter Ablehnungsschaltung
- MES-Datenfeed mit einem bestätigten Format für die Traceability-Aufzeichnung
- Bedienfeld-Dashboards und Warnlogik
- End-to-end-Integrationstestbericht
5. Validierung und Rollout der Produktion
Bevor die vollständige Bereitstellung erfolgt, validieren wir das System unter realen Betriebsbedingungen. Unser Team überprüft die Leistung an der Linie, überprüft die Wiederholbarkeit, passt Grenzwerte an und stellt sicher, dass die Ausgänge den Produktions- und Compliance-Anforderungen entsprechen. Nach der Validierung bringen wir die Lösung in den Livebetrieb und unterstützen die Stabilisierung.
Technologien hinter der Automatisierung der visuellen Inspektion
Jeder Aspekt eines AVI-Systems beeinflusst Zuverlässigkeit, Geschwindigkeit und Kosten. Hersteller, die diese Aspekte verstehen, können Anbieterangebote genauer einschätzen und überteuerte Kosten für Funktionen vermeiden, die sie nicht benötigen. Eine schnelle Inspektion erzeugt außerdem große Datenmengen, was die Entscheidungen hinsichtlich der Architektur frühzeitig entscheidend beeinflusst.
Bildgebungshardware und Beleuchtung
Die Bildgebungsschicht ist die Grundlage für alles andere. Es hängt von:
- Industrieroboter Für die visuelle Inspektion stehen vom standardmäßigen Flächen-Scan-Sensor für Allzweckanwendungen bis hin zu Line-Scan-Kameras für kontinuierliche Webmaterialien verschiedene Optionen zur Verfügung.
- 3D-Sensoren Verarbeitung der dimensionalen Überprüfung.
- Hyperspektrale Kameras Sie werden verwendet, wenn die Materialzusammensetzung neben dem Erscheinungsbild der Oberfläche eine Rolle spielt.
Die richtige Kameraart hängt von der erforderlichen Auflösung, der Geschwindigkeit, mit der Teile durch das Prüfgebiet bewegt werden, sowie von der Geometrie der zu untersuchenden Oberfläche ab.
Was noch wichtiger ist, um Defekte sichtbar zu machen, ist eine konsequente, gut gesteuerte Beleuchtung:
- Diffuses Licht zeigt die Oberflächenstruktur auf.
- Tieffelbeleuchtung Zeigt Kratzer sichtbar an, indem sie das reflektierte Licht unter schrägen Winkeln einfängt.
- Leuchtmittelbeleuchtung Die Silhouette ist deutlich erkennbar.
- Strukturiertes Licht Projektionskarten veranschaulichen die 3D-Oberflächengeometrie.
A Eine schlechte Lichtaufbauung kann eine sonst sehr gut funktionierende Kamera zum Scheitern bringen. KI-System. Ein gut ausgearbeitetes System kann dazu führen, dass relativ einfache Algorithmen zuverlässig funktionieren. Beleuchtung erhält konsequent weniger technische Aufmerksamkeit als sie verdient.
Edge-Computing für die Echtzeitinspektion
Das Senden roher Bilder auf einen Remote-Server oder in die Cloud zur Verarbeitung führt zu einer Verzögerung. Bei Produktionsgeschwindigkeit ist eine sofortige Abwehrmaßnahme unpraktikabel. Automatisierte, produktionsrelevante Visual Inspection-Systeme führen die Auswertung lokal auf industriellen Computerhardware ab, die an der Inspektionsstation oder in der Nähe dieser stationiert ist.
Edge-Computing Plattformen für die visuelle Inspektion verwenden in der Regel Industrie-PCs oder Embedded Computing-Module mit GPUs oder dedizierten KI-Inferenzbeschleunigern. Diese sind für den kontinuierlichen Betrieb unter industriellen Bedingungen konzipiert: Sie tolerieren Temperaturschwankungen, Vibrationen und elektrische Störungen, die herkömmliche Rechenhardware beeinträchtigen würden. Die Ausführung von Inferenzprozessen am Edge löst zudem das Problem des Datenvolumens. Eine hochauflösende Kamera mit Produktionsgeschwindigkeit erzeugt mehr Bilddaten als es praktisch ist, diese zentral zu übertragen. Nur Ergebnisse und gekennzeichnete Bilder müssen das Edge-Gerät verlassen.
KI-Modelle zur Fehlererkennung
Moderne KI-basierte visuelle Inspektionssysteme verwenden Deep-Learning-Modelle, die auf markierten Bilddatenbanken trainiert wurden. Die Software-Komponente für die visuelle Inspektion befindet sich zwischen der Kamera und dem Produktionssteuerungssystem. Sie empfängt Rohdatenbilder, verarbeitet diese mithilfe des trainierten Modells und generiert eine Entscheidung mit einer Zu- oder Abnahme-Angabe, die entsprechend den nachfolgenden Aktionen ausgelöst wird.
Verschiedene Inspektionsaufgaben erfordern unterschiedliche Modellierungsansätze:
- Bildklassifizierung Bestimmt, ob ein Teil insgesamt als akzeptabel oder fehlerhaft gilt.
- Objekterkennung Er geht noch weiter und lokalisiert den Fehler innerhalb des Bildes und identifiziert dessen Art.
- Semantische Segmentierung Die Karte zeigt die Fehlstelle auf Pixelniveau an, was wichtig ist, wenn die Lage oder der Bereich einer Fehlstelle die Ausrichtung des Bauteils bestimmt.
- Anomalieerkennung Erlernt, wie ein guter Teil aussieht und erkennt Abweichungen von diesem Standard.
Ein Punkt, den man leicht unterschätzen kann: Ein auf ein Produkt fokussiertes Modell lässt sich nicht auf ein anderes übertragen., Auch eine oberflächlich ähnliche Anwendung benötigt eigene Trainingsdaten und ein eigenes Modell. Es gibt kein universelles Modell für die visuelle Inspektion.
Integration mit Produktionssystemen
Das Inspektionssystem ist mit Produktionssteuerung und Qualitätsmanagementsystemen verbunden. SPS-Steuerungen steuern die Auslöse- und Ablehnungsaktionen. MES-Plattformen speichern die Ergebnisse zur Rückverfolgbarkeit. SCADA-Systeme können bei Bedarf Prozessinformationen bereitstellen.
Moderne Systeme unterstützen Standardprotokolle, was die Integration vereinfacht. Legacy-Umgebungen benötigen oft Adapter oder Middleware. Integration ist in der Regel möglich, doch Umfang und Aufwand werden oft unterschätzt.
Verwaltung von Inspektionsdaten
Die Daten, die durch ein automatisches Visual Inspection System erzeugt werden, haben einen Wert, der weit über die unmittelbare Inspektion hinausgeht. Die Bilddarstellungen von Defekten, die Ergebnisse sowie die Zeitstempel bilden eine historische Aufzeichnung, die die Anforderungen an die Rückverfolgbarkeit, regulatorische Audits und die kontinuierliche Prozessanalyse unterstützt.
Die Praxis der Datenverwaltung erfordert eine sorgfältige Planung. Eine hochauflösende Kamera mit Produktionsgeschwindigkeit sammelt Bilddaten schnell: Auf einer geschäftigen Linie können täglich mehrere Terabyte an Daten erfasst werden – das ist nicht ungewöhnlich. Eine hierarchische Speichereinheit mit aktuellen Daten in schnellen Speicherarten und älteren Daten, die kostengünstiger archiviert werden, ist die Standardarchitektur. Klar definierte Aufbewahrungspolitiken und effiziente Indexierung sind entscheidend. die Daten für die Analyse zugänglich machen. Ohne diese Struktur werden Inspektionsdaten zu einer zunehmenden Kosten für die Datenspeicherung und nicht zu einem nützlichen betrieblichen Vorteil.
Kostenfaktoren und ROI automatisierter visueller Inspektionssysteme
AVI ist eine Investition in die Zukunft. Hersteller wollen nach rationalen Kriterien verstehen, was die Kosten verursacht und wann sich die Investition amortisiert. Die Kosten variieren stark, aber die Faktoren, die sie bestimmen, sind konsistent und vorhersehbar.
Was die automatisierten visuellen Inspektionssysteme teuer macht
Die Schwierigkeit der Inspektion ist der Hauptkostenfaktor. Die Erkennung von Sub-Millimeter-Rissen auf einer gekrümmten, reflektierenden Oberfläche erfordert Kameras mit höherer Auflösung, eigens entwickelte Beleuchtungssysteme und KI-Modelle, die auf sorgfältig gekennzeichneten Datensätzen trainiert wurden. Diese Kombination kostet deutlich mehr als die Überprüfung, ob eine große Komponente vorhanden ist oder nicht.
Die Anforderungen an die Durchsatzleistung erhöhen zudem die Kosten. Eine schnelle Inspektion erfordert schnellere Kameras und leistungsfähigere Computerhardware. Die Integration mit einer Linie, die für Inspektionen nicht stehen kann, erfordert zusätzliche mechanische Arbeit. Systeme, die mehrere Inspektionspunkte über eine Produktionslinie abdecken, kosten mehr als Einzellösungsvarianten. Ältere Infrastrukturen, einschließlich SPS mit proprietären Kommunikationsprotokollen und geschlossenen MES-Plattformen, erfordern zusätzliche Integrationsarbeiten.
Kein dieser Faktoren ist ein Grund, nicht fortzufahren. Sie sind Bestandteile einer ehrlichen Kostenermittlung.
Warum preisgünstige Standardinspektionslösungen oft versagen
Es gibt eine Kategorie kostengünstiger visueller Inspektionswerkzeuge. Es handelt sich um Paketsoftwareprodukte mit generischer Defekterkennung, die über einfache Schnittstellen konfiguriert werden können. Sie sind für Hersteller interessant, die die anfänglichen Investitionen kontrollieren möchten. In der Praxis scheitern sie jedoch häufig.
Der Grund dafür ist, dass die Leistung der visuellen Inspektion stark vom Kontext abhängt. Die Erkennbarkeit von Fehlern hängt von der Beleuchtung, der Kamerageometrie, den Oberflächeneigenschaften und den spezifischen Fehlertypen ab, die in einem bestimmten Produkt vorkommen. Ein generisches Modell, das auf umfangreichen Datensätzen trainiert wurde, bewältigt Lehrbuchfehleranwendungsfälle angemessen. Es hat Schwierigkeiten mit den Oberflächenbedingungen, den Partvariationen und den Produktionstoleranzen in jeder realen Fertigungsanwendung.
Die Kosten dieses Scheiterns gehen über die verschwendeten Investitionen in das Werkzeug hinaus. Dies umfasst die Zeit, die verbracht wurde, die Erosion des Vertrauens in die Technologie sowie die anhaltenden Kosten für das Qualitätsproblem, das die Lösung nicht lösen konnte. Hersteller, die diese Erfahrung machen, kommen in der Regel zu dem Schluss, dass von Anfang an eine angemessene technische Beratung erforderlich war.
Was die Kosten von automatisierten visuellen Inspektionsprojekten reduziert
Gute Verfügbarkeit von Trainingsdaten Das Entscheidende ist dabei. Wenn ein Hersteller bereits ein Archiv mit beschrifteten Bildern von Defekten besitzt, sinken die Kosten für das Modelltraining erheblich. Die Erhebung und Annotation von Trainingsdaten von Grund auf ist in der Regel die zeitaufwändigste und kostspieligste Komponente eines KI-Inspektionsprojekts.
Klare und stabile Anforderungen Verringern Sie außerdem die Kosten. Projekte, bei denen die Prüfkriterien vor Beginn der Entwicklung festgelegt sind, werden schneller abgeschlossen als Projekte, bei denen die Anforderungen während der Entwicklung weiterentwickelt werden. Eine gründliche Anforderungenphase am Anfang spart später Kosten beim Entwicklungsvorgang.
Die Nutzung etablierter industrieller Hardware- und Software-Plattformen statt vollständig maßgeschneiderter Architekturen reduziert die Entwicklungszeit und macht zukünftige Änderungen kostengünstiger. Indem man mit einem einzigen Punkt mit hohem Durchschlagswert beginnt und nach erfolgreicher Anwendung ausbaut, wird die Anfangsinvestition reduziert. und baut die operative Vertrautheit auf, bevor das System skaliert wird.
Wenn die automatisierte Sichtkontrolle profitabel wird
Die Erträge kommen aus mehreren Quellen: Reduzierte Kontrollaufwand, niedrigere Kosten für Abfall und Nacharbeit, reduzierte Garantieansprüche und niedrigere Kosten für Feldausfälle. In manchen Fällen ermöglicht eine deutlich bessere Qualität den Zugang zu Kundenebenen oder Vertragsbedingungen, die zuvor nicht verfügbar waren.
Analyseschluss von McKinsey Eine Untersuchung bei Industrievertregern, die in die Verbesserung ihrer Qualitätsmanagementsysteme investierten, ergab, dass Unternehmen in der Anfangsphase die Kosten für Nichtqualität (Reklamationen, Produktionsabfall und Nachbearbeitung) um etwa 30%. Die Fertigungsforschung von Accenture Dokumente, wonach ein Hersteller den Ausschuss um bis zu 10% pro Tonne Produktion innerhalb von Monaten nach der Einführung von KI-gestützter Prozessüberwachung. Daten des WEF Lighthouse Network aus dem Jahr 2024 zeigt, dass KI-basierte Qualitätsanalysen den Ausschuss und die Abfallmengen im Durchschnitt um 55% über die jüngste Lighthouse-Gruppe hinweg.
In Umgebungen mit hohem Durchsatz und hohen Ausfallraten ist es in der Regel möglich, die Investition innerhalb von 12 bis 24 Monaten zu realisieren. Die Studie zur Automobilbranche von Yalantis erreichte in diesem Artikel nach 8 Monaten eine vollständige ROI-Quote, Dies wird vor allem durch die Abschaffung von Strafgebühren der OEMs und Kosten für Nachbearbeitung verursacht. Anwendungen mit geringer Stückzahl oder geringer Fehlerrate verlängern diese Zeitspanne auf 2 bis 4 Jahre. Der wichtigste Faktor für jede ROI-Berechnung ist eine ehrliche Aufstellung der aktuellen Qualitätskosten in allen Abteilungen. Die meisten Hersteller unterschätzen diese Zahl, da die Kosten in getrennten Budgetlinien abgegrenzt sind, die nie aggregiert werden.
Weiß nicht, welche Visual Inspection-Anlage für Ihre Linie wirtschaftlich sinnvoll ist?
Vereinbaren Sie eine kostenlose Beratung bei Yalantis, um Ihre Qualitätskosten zu bewerten und die Produktionsbeschränkungen zu ermitteln, und wählen Sie eine Technologie-Stack-Lösung aus, die zu Ihrem Projekt passt.
Die Herausforderungen der automatisierten visuellen Inspektion und wie man sie bewältigt
Laut Die Deloitte-Umfrage „Smart Manufacturing 2025“, Von den 98% Herstellern haben bereits 29% begonnen, die digitale Transformation einzuleiten, doch nur 29 haben KI in vollem Umfang implementiert. Was AVI betrifft, stehen sie bei den gleichen vier Herausforderungen fest.
Erzielung einer stabilen Bildqualität
KI-Inspektionsmodelle sind nur so zuverlässig wie die Bilder, die sie erhalten. Die Einflüsse von Umgebungslicht, die in die Station gelangen, Teile, die in unbestimmten Positionen angekommen sind, oder veraltete Beleuchtungskomponenten beeinträchtigen die Erkennungsleistung in so manchem Fall, dass sie erst nach der eigentlichen Beobachtung erkennbar sind.
Lösung von Yalantis
Wir betrachten die Bildstabilisierung als Designanforderung und umfassen alle Inspektionsstationen vollständig, um die Umgebungslichtbelastung zu kontrollieren. Unsere Experten befestigen jede Einzelkomponente an ihrer Stelle, um eine gleichmäßige Geometrie zu gewährleisten. Yalantis überwacht kontinuierlich die Lichtqualität und führt gegebenenfalls Maßnahmen ein Prädiktive Instandhaltung oder definiert vorbeugende Wartungspläne für alle Bildverarbeitungshardware, bevor das System in Betrieb genommen wird.
Erhebung repräsentativer Defektdaten
Ein Modell kann nur erkennen, was es gelernt hat zu erkennen. Seltene, aber kritische Defekttypen, die nur in wenigen historischen Produktionsdaten auftreten, sind immer noch die schwierigsten zu erfassen.
Lösung von Yalantis
Unsere ML-Ingenieure sammeln vor Beginn der Schulung systematisch Produktionsproben, die die gesamte Bandbreite der Fehlerarten abdecken, die an der Linie entstehen. Für seltene Ausfallarten mit zu wenigen realen Beispielen generieren wir fotorealistische synthetische Fehlerbilder und integrieren diese in den Trainingsdatensatz. Nach der Inbetriebnahme überwacht unser Team die Modellleistung und trainiert erneut anhand neu erhobener Produktionsdaten, sobald diese gesammelt werden.
Verringerung von Fehlalarmen und übersehenen Mängeln
Wenn Sie den Detektionsschwellenwert zu empfindlich einstellen, werden wertvolle Teile unnötig zurückgewiesen, was die Produktion stören würde. Wenn Sie ihn zu weit öffnen, gelangen fehlerhafte Teile durch. In einer Produktionsumgebung ist das weder akzeptabel noch wünschenswert.
Lösung von Yalantis
Statt einer binären Note „Pass“ oder „Fail“ konfigurieren unsere Ingenieure Modelle so, dass eine Wahrscheinlichkeitsbewertung ausgegeben wird. Das System verarbeitet Ergebnisse mit hohem Zuverlässigkeitsniveau automatisch in beide Richtungen, während unser Team Grenzfallfälle einem menschlichen Prüfer zuweist. Wir kalibrieren die Schwelle anhand der tatsächlichen Produktionsdaten des Kunden und legen diese entsprechend der Prioritäten der Anwendung fest. In beiden Fällen minimieren wir Ausfälle und falsche Ablehnungen.
Die Integration der Inspektion in bestehende Produktionssysteme
Ältere SPS-Systeme setzen häufig auf proprietäre Protokolle, was die Interoperabilität einschränkt. Legacy-MES-Plattformen bieten eingeschränkte APIs, was den Datenaustausch erschwert. Viele Anlagennetzwerke wurden eher für Steuerungsanforderungen entwickelt als für den Datenfluss in großen Mengen.
Daher erfordert die Anbindung von Prüfsystemen an die bestehende Infrastruktur mehr Engineeringarbeit als erwartet. Integration ist immer wieder einer der am wenigsten unterschätzten Aspekte eines visuellen Inspektionsprojekts.
Lösung von Yalantis
Wir bewerten die Integrationskomplexität bereits in der Planungsphase, bevor der Entwurf beginnt, sodass sie im Rahmen eines Budgetverfahrens und der Planung statt in der Mitte des Projekts entdeckt werden muss. Unser Team verfügt über praktische Erfahrung mit OPC-UA, Profinet, EtherNet/IP und MQTT und hat Inspektionssysteme sowohl in modernen als auch in älteren Produktionsumgebungen integriert. In Fällen, in denen eine Echtzeit-Integration nicht gerechtfertigt ist, erfüllen Batch-Transfer-Mechanismen die Anforderungen an die Rückverfolgbarkeit, ohne dass eine aktive Verbindung erforderlich ist.
Fazit
Automatisierte visuelle Inspektionen für die Fertigung ersetzen unkontrollierte manuelle Kontrollen durch einen kontrollierten, datengetriebenen Prozess. Sie erkennen Defekte früher, erstrecken sich auf jede Einheit und liefern nachvollziehbare Qualitätsprotokolle, die sowohl die Betriebsabläufe als auch die Einhaltung der Vorschriften unterstützen. Die betrieblichen Auswirkungen sind geringere Ausschussmengen und Nacharbeiten, weniger Feldfehler und eine schnellere Ursachenanalyse. Die Kosten und Komplexität variieren je nach Anwendungsfall, aber das System wird profitabel, wenn es auf kritische Ausfallarten abzielt und so konzipiert ist, dass es die realen Produktionsbedingungen berücksichtigt.
Yalantis bietet end-to-end automatisierte Visual Inspection-Lösungen an, was bedeutet, dass wir Ihnen ein AVI-System von Grund auf erstellen oder Ihnen bei einem bestimmten Punkt Ihres aktuellen Projekts helfen können. Unser Team entwickelt Bildverarbeitungssysteme, die stabile Daten liefern, Modelle auf Ihre tatsächlichen Defektmuster trainieren und Inspektion in bestehende Produktionsabläufe integrieren, ohne die Durchlaufzeit zu beeinträchtigen. Jedes Projekt beginnt mit klaren Annahmekriterien und endet mit einem validierten System, das in der Produktion eingesetzt werden kann. Diese Herangehensweise reduziert die Implementierungsrisiken und verkürzt den Weg zur Rentabilität.
FAQ
Was ist die automatisierte Sichtkontrolle in der Fertigung?
Die automatisierte visuelle Inspektion nutzt industrielle Kameras, Beleuchtungssysteme und KI-gestützte Bildanalysesoftware, um gefertigte Teile auf Defekte zu inspizieren, ohne dass ein Mensch in den Erkennungsprozess eingreifen muss. Das System erfasst ein Bild jedes Teils während dessen Bewegung in der Produktion, analysiert dieses Bild anhand eines trainierten Defekterkennungsmodells und trifft in Echtzeit eine Pass-oder-Fehlschuss-Entscheidung.
Welche Arten von Defekten können mit automatischer visueller Inspektion erkannt werden?
Das System erkennt Oberflächenfehler wie Kratzer, Risse, Späne, Dellen, Verfärbungen und Durchbrüche. Es erkennt außerdem Abweichungen in der Dimensionierung und Montagefehler, einschließlich fehlender oder nicht ordnungsgemäß angeordneter Komponenten, Verunreinigung sowie Unregelmäßigkeiten bei Beschichtung oder Etikettierung. Was ein bestimmtes System erkennen kann, hängt davon ab, wie die Bildverarbeitungshardware konfiguriert ist und auf welche KI-Modell trainiert wurde.
Wie genau ist die automatisierte visuelle Inspektion im Vergleich zur manuellen Inspektion?
In gut implementierten Systemen übertrifft die automatisierte visuelle Inspektion stets manuell durchgeführte Inspektionen. Yalantis erreichte beispielsweise eine Genauigkeit von 99,7 Prozent bei der Fehlererkennung. Im Gegensatz dazu erreichen menschliche Inspektoren unter kontrollierten Bedingungen typischerweise eine Erkennungsrate von 70 bis 90 Prozent bei subtilen Fehlern. Die Leistung sinkt weiter, wenn die Müdigkeit zunimmt. Ein ordnungsgemäß ausgebildetes und validiertes automatisches System verwendet bei jeder Stelle und in jeder Schicht dieselbe Erkennungsempfindlichkeit, ohne dass dies im Laufe der Zeit abnimmt.
Welche Branchen nutzen automatisierte Sichtkontrollen?
Es wird in praktisch allen Produktionsbereichen eingesetzt. Elektronik- und Leiterplattenherstellung, Automobilteile, Herstellung pharmazeutischer und medizinischer Geräte, Lebensmittel- und Getränkeherstellung, Glas- und Displayherstellung, Textilinspektion, Metallverarbeitung und die Produktion von Konsumgütern – all dies setzt es voraus. Die spezifische Implementierung variiert je nach Branche, aber die zugrunde liegende Technologie ist die gleiche.
Wie lange dauert die Implementierung eines automatisierten visuellen Inspektionssystems?
Die Zeitrahmen für die Implementierung hängen von der Anwendungskomplexität ab. Eine Pilotimplementierung mit entsprechenden Schulungsinformationen kann innerhalb von 2 bis 4 Monaten durchgeführt werden. Komplexere Anwendungen mit schwierigen Oberflächentypen, mehreren Defektkategorien, hohen Durchsatzanforderungen oder anspruchsvollen Legacy-Integrationen benötigen in der Regel 6 bis 12 Monate. Eine gründliche Erstellung der Anforderungen zu Beginn des Projekts ist Voraussetzung für eine genaue Schätzung der Zeitrahmen.
Welche Daten generiert ein automatisierter Sichtkontrollsystem?
Jede Inspektionserhebung erzeugt eine zeitgestützte Aufzeichnung. Diese Aufzeichnung enthält das Ergebnis „Pass“ bzw. „Fehlfunktion“, den Fehlertyp und die Position, falls eine festgestellt wurde, das aufgenommenen Bild sowie Produktionsinformationen wie Linienidentifikator, Schicht, Chargen- und Teilnummern. Diese Daten unterstützen die Qualitätsverfolgbarkeit, die Einhaltung gesetzlicher Vorschriften und die Analyse von Prozessverbesserungen.
Kann automatisierte Sichtkontrolle mit bestehenden Produktionsanlagen funktionieren?
Ja, in den meisten Fällen. Die Komplexität der Integration hängt von den Kommunikationsfähigkeiten bestehender SPS, MES-Plattformen und Produktionssteuerungsanlagen ab. Moderne Inspektionsplattformen unterstützen standardisierte industrielle Kommunikationsprotokolle, die mit den meisten Geräten kompatibel sind. Ältere Systeme erfordern möglicherweise zusätzliche Integrationsarbeiten, doch echte technische Inkompatibilität ist selten.
Was ist eine ferngesteuerte visuelle Inspektion und wie unterscheidet sie sich von einer automatisierten visuellen Inspektion?
Die Fernvisualisierung ist eine Inspektion, die in physischer Entfernung zum zu untersuchenden Objekt durchgeführt wird. Sie nutzt typischerweise Kameras, Boroskope oder Drohnen, um an schwer zugängliche Stellen zu gelangen: in die Innenräume von Pipelines, auf Turbinenschaufeln, auf erhöhten Konstruktionen oder in versiegelte Baugruppen. Sie wird hauptsächlich zur Instandhaltung und Inspektion der Infrastruktur eingesetzt, nicht jedoch zur Qualitätskontrolle der Produktionslinien. AVI hingegen ist direkt in eine Produktionslinie integriert. Er arbeitet kontinuierlich mit der Produktionsgeschwindigkeit und trifft für jeden gefertigten Teil eine Pass-oder-Fehlsignalinformation. Beide Verfahren setzen zunehmend auf KI-basierte Visual Inspection-Modelle, um die Erkennungsgenauigkeit zu verbessern. Sie dienen jedoch fundamental unterschiedlichen Zwecken.
Was ist der ROI der automatisierten visuellen Inspektion?
In Produktionsumgebungen mit signifikanten Ausfallraten oder hohen Prüfkosten sind Rückzahlungsfristen von 12 bis 24 Monaten üblich. Die Automotive-Fallstudie von Yalantis in diesem Artikel erreichte eine vollständige ROI-Ertragssteigerung innerhalb von 8 Monaten, was auf die Beseitigung von OEM-Prämien und die Senkung der Umrüstkosten zurückzuführen war, anstatt auf Personalkostenänderungen. Eine genaue ROI-Erwartung hängt von einer klaren Sicht auf die aktuellen Qualitätskosten in der gesamten Organisation ab. Viele Hersteller unterschätzen diese Zahl, da diese Kosten in verschiedenen Budgets abgegrenzt und nur selten konsolidiert sind.
Über den Autor